Несколько месяцев назад «Алроса» поделилась результатами испытаний, которые проводила совместно с разработчиком — резидентом «Сколково». Алмазодобытчик протестировал установку для глубокой очистки минерализованной воды, накопленной в хвостохранилищах. На самом деле, на предприятиях «Алросы» уже достигли высоких показателей: доля используемой воды в компании оставляет 89%, действует система оборотного водоснабжения. Однако новая технология позволила поднять эффективность очистки до 99,9% — удалось достичь параметров, соответствующих нормативам рыбхоза. То есть в условиях, когда всё, казалось бы, и так работает неплохо, отрасль продолжает искать прорывные решения.
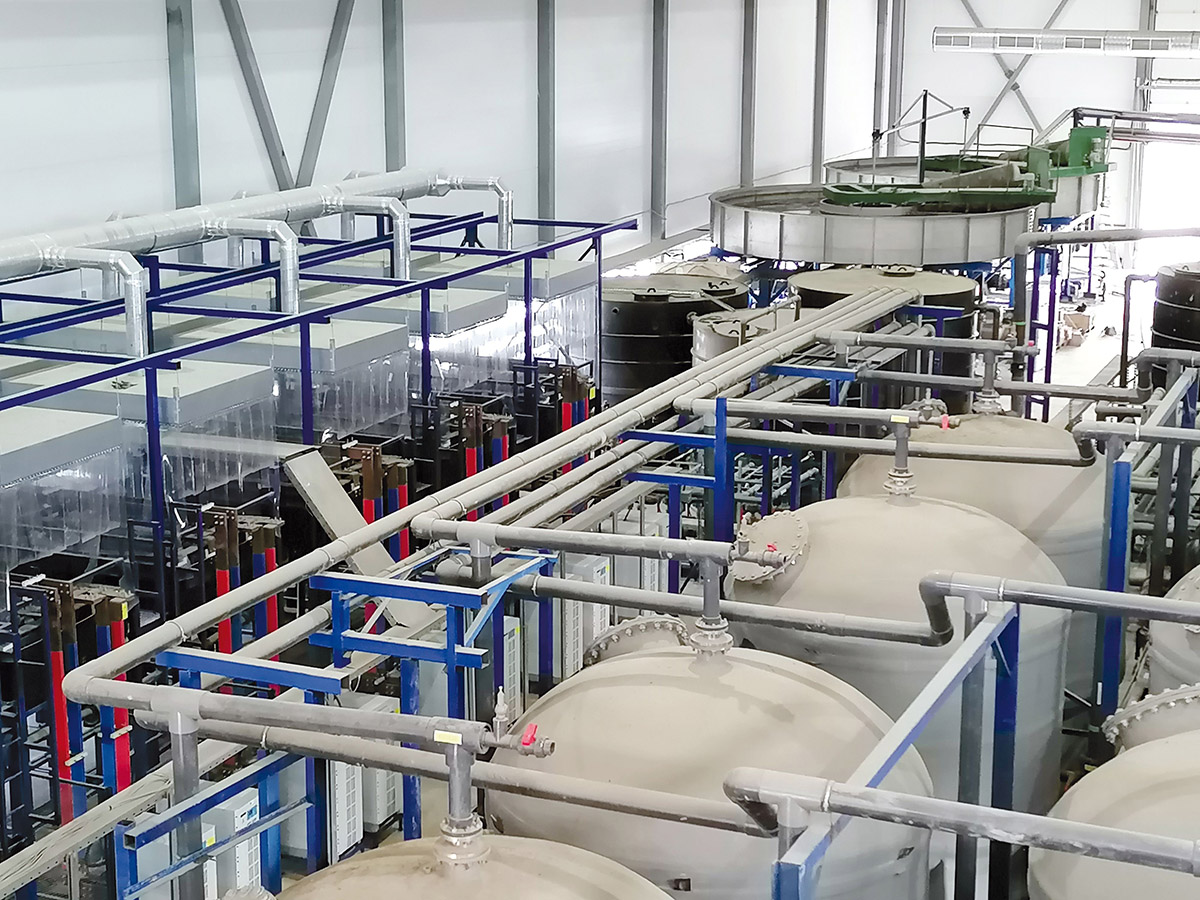
Дело ещё и в том, что требования к добывающим предприятиям в части водопользования ужесточаются. Общий вектор коротко обозначил генеральный директор ООО «АкваТех» Артём Бегунов. Специалист отметил, что если еще 15-20 лет назад задача выглядела как «очистить воду до ПДК и сбросить в реку», то сегодня, в условиях более строгих глобальных стандартов и климатической повестки, принципиальным является переход на замкнутые циклы водооборота и технологии нулевого жидкого сброса.
Справедливости ради стоит отметить, что техническая вода промпредприятий действительно нуждается в очистке. Со стоками фабрик всё понятно: в них присутствуют остаточные флотационные реагенты, нефтепродукты, взвеси и те же металлы. Однако воду из шахт или карьеров тоже не получится просто так сбросить в водоём: главной их проблемой становятся взвешенные вещества, сульфаты, хлориды, соединения металлов (железа, марганца, меди, цинка), а также аммоний-ионы и нитраты.
«Самые «токсичные» компоненты — это как раз металлы, а самые сложные и дорогие в удалении — это сульфаты и хлориды. Именно они часто не позволяют сбросить воду в водоём или вернуть её в цикл», — уточнил технический директор ООО «НПП „Полихим”» Виктор Сергеев.
Директор ООО Научно-проектная фирма «ЭКО-ПРОЕКТ», д-р техн. наук Юрий Галкин также назвал самыми опасными подотвальные стоки карьеров и шахт, где добывают сульфидные полиметаллические, например медно-цинковые, руды.
«Как правило, такие сточные воды имеют низкое значение рН, содержат в значительных количествах взвешенные вещества, высокотоксичные соединения тяжёлых цветных металлов, а также железа, алюминия. Кроме того, для них характерно высокое содержание сульфатов-ионов и соединений группы азота (аммония, нитритов, нитратов) — продуктов трансформации взрывчатых веществ, используемых в процессах добычи полезных ископаемых», — объяснил эксперт.
Артём Бегунов также уточнил, что именно в экологии понимают под опасными веществами: здесь соединяются такие характеристики, как токсичность, способность к накоплению и сложность разрушения в окружающей среде. К названному выше он добавил мышьяк, радионуклиды и трудноокисляемые органические реагенты.
Руководитель проектов ООО «Дивитекс» Леонид Переяслов отметил, что свои примеси есть даже в подземных и грунтовых водах — этому вопросу даже посвящено фундаментальное исследование СО РАН СССР. Они несут в себе в числе прочего биологические следы, которых нет на поверхности. Эксперт говорит, что без предварительной очистки попутные воды не годятся не только для употребления человеком, но и для промышленных задач.
Мы начали с того, что экологические требования, отражённые в нормативных документах, становятся всё более строгими — этот факт отмечают все участники рынка. Правда, говорит ведущий специалист направления водоподготовки ООО «Кетон» Андрей Слободян, нужно не забывать, для чего всё это делается.
«Подобные инициативы направлены на сохранение природы, а также защиту жизни и здоровья работников и граждан страны. В некоторых случаях для отдельных производственных объектов разрабатывают индивидуальные комплексные экологические решения, которые утверждает Росприроднадзор», — отметил специалист.
Рассуждая об изменениях последних двух лет, Артём Бегунов выделил три основных фактора. Первый — переход на НДТ (наилучшие доступные технологии). То есть сегодня компании обязаны не только очищать воду до ПДК, но и внедрять системы, закреплённые в отраслевых информационно-технических справочниках (ИТС). Для горнодобывающей промышленности и коксохимии это означает переход от простой «очистки на конце трубы» к глубокой модернизации всего водохозяйственного цикла.
Второй — жёсткие нормативы допустимых сбросов (НДС), закреплённые в Водном кодексе РФ. Показатели нужно сначала рассчитать с учётом ассимилирующей способности конкретных реки или озера, а потом неукоснительно их соблюдать.
И третий фактор — это экономика. Штрафы за выбросы в водоёмы сегодня куда выше, чем за выбросы в атмосферу, — слишком уж уязвимы эти системы.
«Параллельно авторы нормативов рассматривают и внедряют варианты кратного увеличения штрафов за нарушения в области охраны водных объектов, что делает нелегальный или некачественный сброс экономически самоубийственным для бизнеса», — отметил Артём Бегунов.
Добытчики нередко жалуются на современные требования, отмечая, что сами рыбы до этого никогда не видели такой кристально чистой воды. Директор по развитию ООО «УралАктив» Евгений Максимов отмечает, что нормативы в отрасли высоки, а если стоки предполагается сбрасывать в реки и озёра рыбохозяйственного назначения, то они становятся экстремально высокими.
«НДС рассчитываются для каждого предприятия так, чтобы в контрольном створе водоёма не превышались предельно допустимые концентрации (ПДК). Предприятие обязано обеспечивать содержание загрязнителей на уровне, близком к фоновому, а иногда и ниже», — объясняет г-н Максимов.
Виктор Сергеев говорит, что иногда по своим характеристикам вода оказывается лучше питьевой, точнее, ГОКи обязаны сделать её такой. Особенно строго спрашивают с тех, кто работает в регионах с «хрупкой» экологией, например в Арктике или на Байкале, где характеристики сбросов даже регулирует отдельный приказ Минприроды.
Так что добывающие компании никак не могут обойти вниманием тему водоочистки — в проектной документации есть специальные разделы. Замкнутая водно-шламовая схема — это уже привычное для отечественных предприятий технологическое решение.
Технический директор ООО «Флотент Кемикалс Рус», канд. техн. наук Азат Закиров говорит, что современные недропользователи всегда закладывают в бюджет и расходы на многоуровневые ЛОС (локальные очистные сооружения) вплоть до УФО и обратноосмотической станции. Артём Бегунов добавил, что такие объекты получают государственные льготы по экологическим платежам за соответствие НДТ, потому что сразу проектируются с учётом этих требований.
В первую очередь это, конечно, справедливо, для новых ГОКов. С теми предприятиями, которые строились ещё в прошлом веке, когда и целевые показатели, и технологии были иными, всё не так просто. Например, в Кузбассе работают немало перерабатывающих объектов, которые запустили ещё при СССР. Азат Закиров рассказывает, что здесь часто установлено старое оборудование, которое не позволяет очищать воду должным образом.
По наблюдениям Виктора Сергеева, «старые» ГОКи часто работают по инерции, например, классическое известкование ещё в ходу на многих предприятиях. Главная проблема тут — даже не вода, а избыток шлама, то есть загрязнения просто переходят из жидкой фазы в твёрдую.
«Такие системы не требуют больших капитальных затрат, но создают колоссальные объёмы токсичных шламов III-IV класса опасности, которые плохо обезвоживаются, так что их просто складируют в хвостохранилищах. Переделывать такие узлы на работающих фабриках — серьёзная «головная боль» из-за необходимости остановки действующих производств», — объясняет эксперт НПП «Полихим».
Об этом же говорит и Юрий Галкин. В числе малоэффективных технологий он упомянул также безреагентное отстаивание в прудах-накопителях.
«Для кислых стоков применяется предварительная нейтрализация известковым молоком в открытых канавах, ершовых, вихревых или механических смесителях. Остаточное содержание загрязняющих веществ в очищенных (осветлённых в прудах) стоках, как правило, превышает установленные требования», — комментирует практику специалист.
По словам Евгения Максимова, для таких «старых» предприятий: фабрик, шахт и коксохимических производств — государство предусмотрело несколько механизмов мягкой адаптации. Например, можно получить временное разрешение на сбросы — его устанавливают на основе фактических показателей за последний год. Пока действует такой документ, компания реализует план по снижению негативного воздействия. Такая мера актуальна для объектов II и III категорий.
Для I же предусмотрена ППЭЭ — программа повышения экологической эффективности. По сути, это план мероприятий с прописанными сроками и инвестициями. Ну и третий путь — это совершенствование очистных сооружений, построенных в прошлые годы.
Да, говорит Леонид Переяслов, на таких объектах идут процессы модернизации и реконструкции, только это довольно сложные задачи, и почти всегда это индивидуальные проекты.
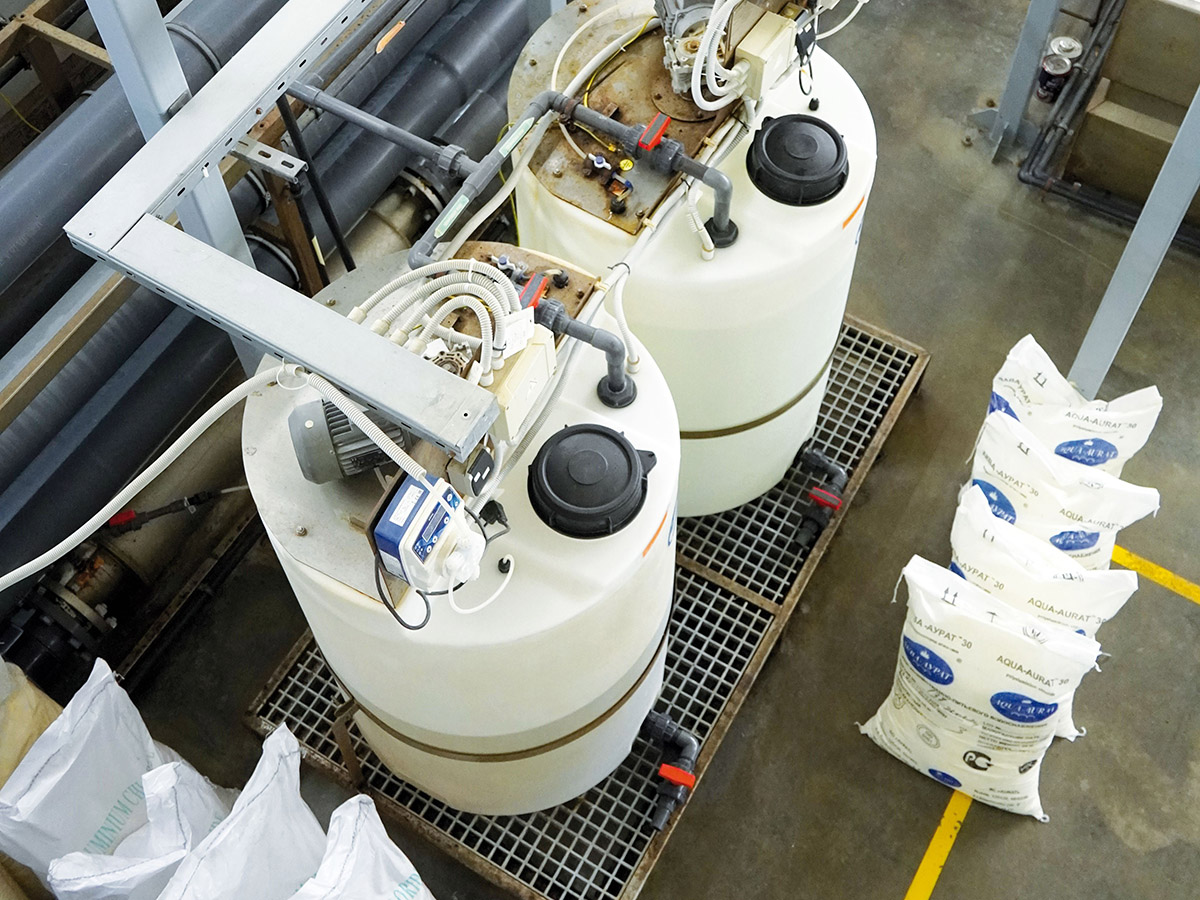
Давайте посмотрим, как должна выглядеть современная система очистки промышленных стоков. Все опрошенные нами эксперты подтвердили, что фактически на любом предприятии её создают, следуя универсальной логике. Кротко Артём Бегунов определил сам принцип так: «от грубого к тонкому». Здесь есть пять традиционных стадий.
Первая — механическое удаление крупных нерастворимых примесей, взвешенных веществ и песка. Вторая — физико-химическая очистка, чтобы избавиться от коллоидных и мелкодисперсных частиц, тяжёлых металлов, скорректировать pH и снизить ХПК.
Дальше следует биологическая очистка: глубокая деструкция растворенных органических загрязнений, удаление соединений азота и фосфора. После — доочистка и обеззараживание, когда показатели доводят до нормативов сброса или же готовят воду для возвращения в цикл. Ну и завершающим, пятым этапом становится обработка и утилизация осадка.
Впрочем, это только некоторый скелет, а не общеотраслевое правило. Вот и г-н Бегунов говорит, что последовательность стадий, равно как и набор оборудования, может отличаться от предприятия к предприятию.
«На стадии физико-химической очистки стоков осуществляется удаление основной массы загрязнений, в том числе наиболее опасных для окружающей среды — тяжёлых цветных металлов. Необходимость в доочистке определяется исходя из конкретных условий — обеспечение завышенных требований (ПДК рыбхоза), в том числе по малоопасным солевым компонентам, например сульфат-ионам.
Кроме того, для удаления специфических примесей, не извлекаемых или недостаточно глубоко выделяемых при реагентной обработке, могут применяться специальные методы, например озоносорбция», — уточняет Юрий Галкин.
Если же речь идёт о фабричных водах, то ориентировочно технологическая цепочка выглядит так: механическая очистка (отстойники, гидроциклоны, флотаторы, фильтры); физико-химическая (коагуляция, флокуляция, нейтрализация); иногда биоочистка (если есть специфическая органика или аммоний), объяснил Виктор Сергеев.
При этом все наши эксперты отметили, что каждый проект очистки сточных вод уникален, его создают для конкретного предприятия: слишком много нюансов необходимо учесть. Например, мы уже упоминали, что есть регионы, где требования к промышленным предприятиям повышены, — тут нужен свой подход. К тому же, говорит Азат Закиров, от географии зависят особенности почвы, отличается также мощность ГОКов, состав сточных вод и так далее.
«Технология очистки определяет выбор оборудования, а агрессивность среды — материалов, из которых оно будет изготовлено. Кроме того, отличается степень автоматизации, а также качество и цена самих решений — тут многое зависит от производителя», — отметил эксперт «Флотент Кемикалс Рус».
Для того чтобы выбрать максимально эффективную схему и технологию очистки, Юрий Галкин рекомендует предварительно провести лабораторные исследования и опытно-промышленные испытания на пилотных установка малой мощности, что гарантирует достижение требуемых показателей работы промышленной установки.
Виктор Сергеев также отмечает, что главным определяющим фактором в этом деле становится минералогия месторождения. Две шахты, добывающие одну и ту же руду, но работающие в разных регионах, могут давать стоки с совершенно разным составом.
«Индивидуально подбирают флотационное оборудование, фильтры и фильтрующие материалы, реагентные водно-химические режимы, типы мембран (если есть обратный осмос), системы подготовки и обезвоживания шлама. Эти различия и определяют работоспособность технологии: то, что идеально подойдёт для медного ГОКа, просто не даст эффекта на угольном разрезе», — объясняет г-н Сергеев.
К тому же, говорит Артём Бегунов, здесь возможны некоторые дополнительные задачи. Мы начали с того, что отрасль смещается с простой очистки до нормативов к управлению водными ресурсами предприятия. И заказчик нередко стремится также доизвлечь ценные компоненты, наладить рекуперацию тепла или вернуть максимум жидкости в техпроцесс. А это и есть индивидуальный проект.
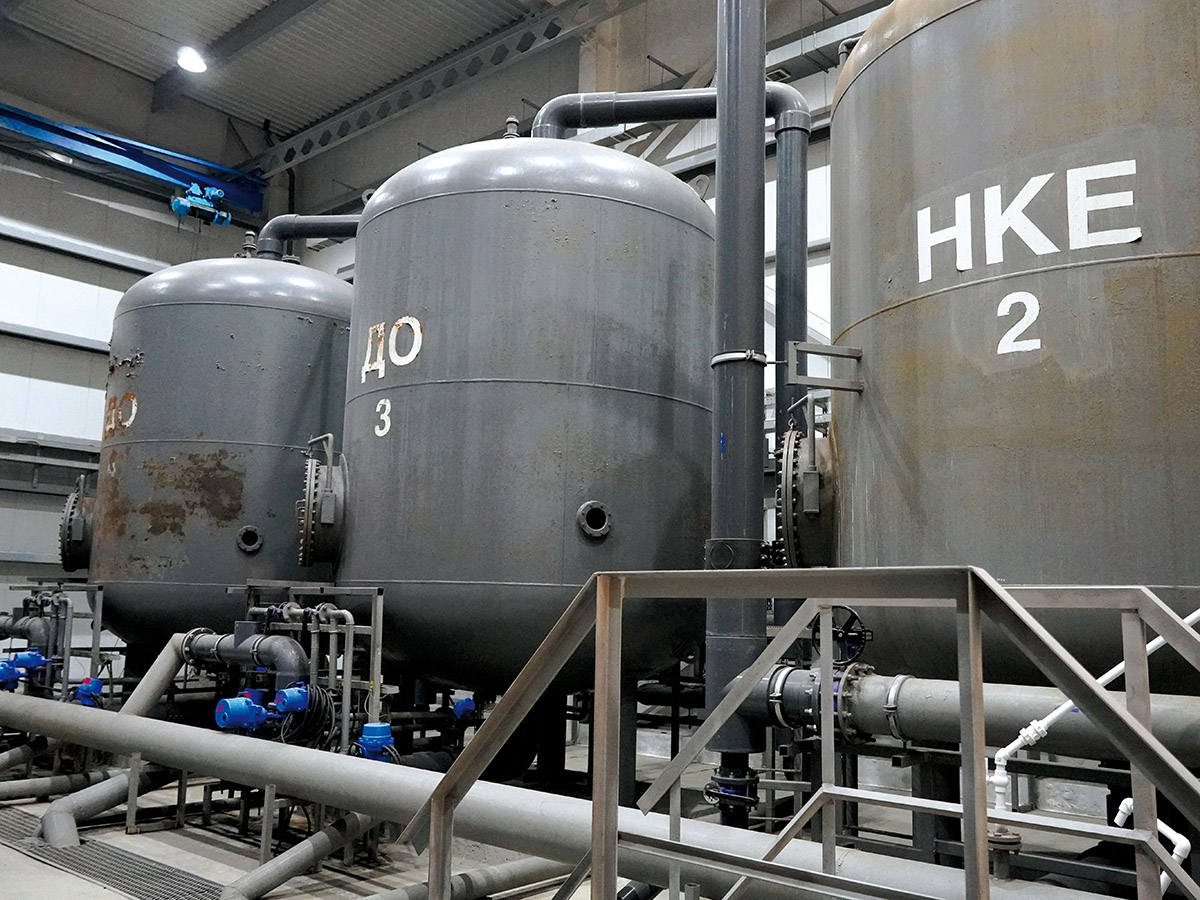
Мы уже говорили, что ряд технологий в отрасли уже перешли в категорию устаревших. Сюда попадают решения, которые не дают нужных результатов или неэффективны экономически. Например, говорит Виктор Сергеев, традиционные известковые методы физически не могут снять высокую минерализацию, то есть убрать от те самые сульфаты и хлориды.
В результате, чтобы добиться ПДК, фабрики вынуждены разбавлять сток чистой водой, а это просто невыгодно.
То есть, объясняет Артём Бегунов, традиционные методы, такие как механическая, базовая физико-химическая и классическая биологическая очистка, хорошо справляются с удалением основных загрязнителей, но имеют системные ограничения.
При столкновении с современными промышленными реалиями они часто приводят к технологическим сбоям, росту эксплуатационных расходов и невозможности соответствовать современным экологическим нормативам. Скажем, те же биоочистка и коагуляция малоэффективны против микропластика, ПАВ, сложных органических растворителей. Появляются и сопутствующие сложности: высокое энергопотребление, зависимость от реагентов, потребность в больших площадях.
Кроме того, возникает вопрос, что делать с осадком, особенно, если он характеризуется высокой влажностью. Если же в стоках присутствуют тяжёлые металлы, они вообще классифицируются как опасные отходы. Захоранивать такой продукт на полигоне — это, опять же, экономически невыгодно, использовать для других отраслей, например сельского хозяйства, удаётся не всегда: здесь тоже действуют жёсткие санитарные нормы.
Это самая болезненная тема, о которой часто молчат в презентациях, подтверждает Виктор Сергеев. Можно построить идеальную станцию очистки воды, но, если она ежегодно генерирует тысячи тонн токсичного осадка, который некуда девать, проект можно считать провальным.
Поэтому, говорит эксперт, сегодня индустрия движется в сторону малошламных и безреагентных методов и технологий глубокого обессоливания. Вот перечень решений, которые наши специалисты назвали передовыми.
Электрохимические методы, такие как электрокоагуляция и электрохимическое анодное окисление. Их преимущество — это умение работать без большого объёма реагентов, которые обычно закупают ГОКи. При этом металлы и нефтепродукты таким образом можно удалить.
Мембранные технологии: нанофильтрация и обратный осмос. С их помощью можно убрать сульфаты и снизить жёсткость воды — в целом это уже стандарт для отрасли. Виктор Сергеев объяснил, что нанофильтрация «умеет» убирать многовалентные ионы селективно, пропуская часть одновалентных, что положительно влияет на экономику. Азат Закиров говорит, что двуступенчатый обратный осмос позволяет сократить количество примесей до 0,02% от исходного показателя.
Кроме того, ГОКам доступны сорбционные технологии нового поколения — здесь, говорит г-н Сергеев, произошёл настоящий прорыв.
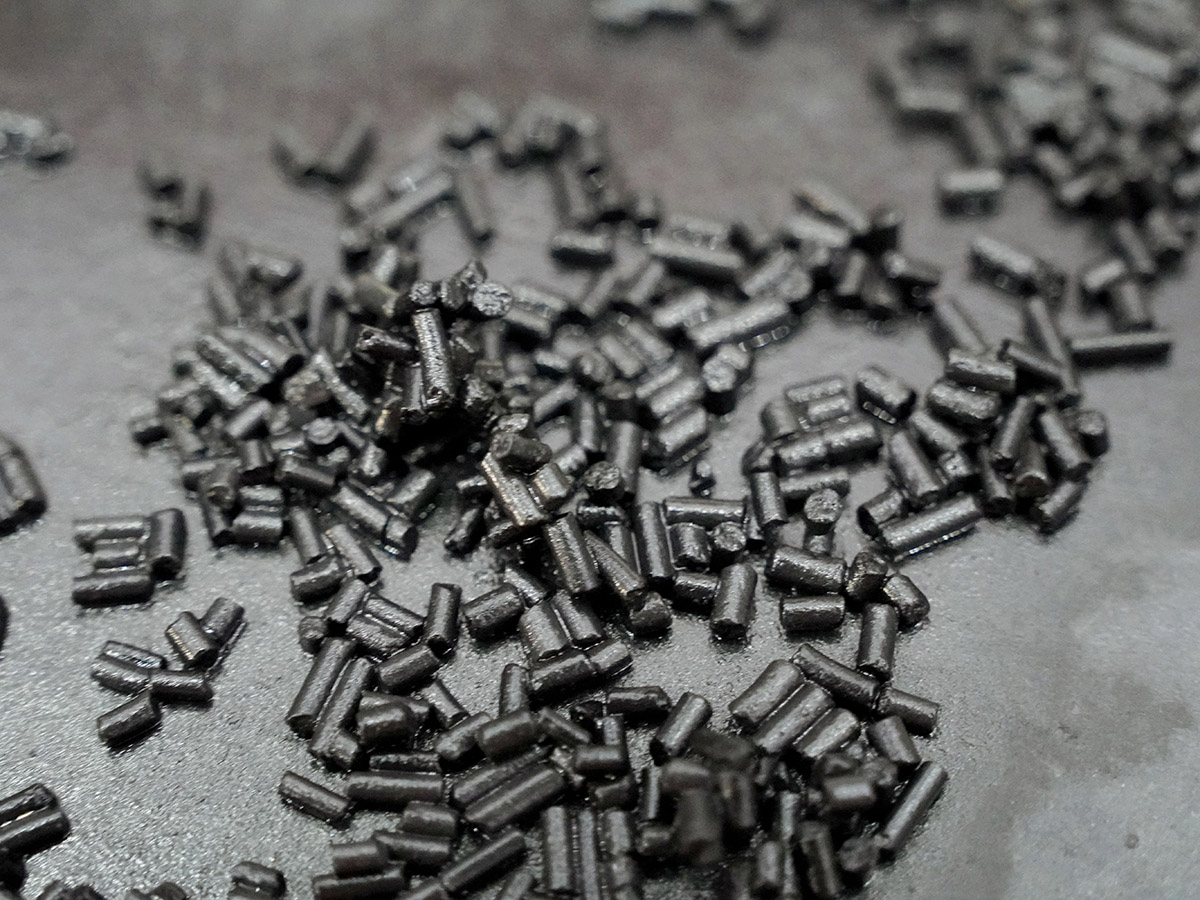
«Классические сорбенты (типа дешёвых углей или шунгитов) часто работают как «пылесос»: впитывают всё подряд, быстро теряют ёмкость, а потом сами становятся токсичным отходом, который некуда девать. Передовые решения, такие как современные селективные сорбенты, азотсодержащие активированные угли, которые сейчас внедряются на объектах, работают выборочно.
Они целенаправленно «вытягивают» именно целевые компоненты: остатки специфических флотореагентов, ионы металлов или нефтепродукты, — игнорируя солевой фон. Такие сорбенты обладают высокой кинетикой (дейсвуют быстро, им не нужны гигантские фильтры) и, что критично, либо легко регенерируются с возвратом ценных компонентов, либо безопасно реактивируются. Это отличный управляемый финишный этап перед сбросом или возвратом воды в цикл», — поделился мнением Виктор Сергеев.
УФ-обеззараживание — ещё одна современная технология. Её сильная сторона — это умение уничтожать содержащиеся в воде микроорганизмы.
Артём Бегунов добавил к этому перечню мембранные биореакторы и высоконагружаемую анаэробную очистку с рекуперацией энергии. Прочем, по мнению специалиста, наиболее эффективными сегодня являются не отдельные «чудо-технологии», а грамотно спроектированные гибридные цепочки.
Мембранные технологии выделил и Евгений Максимов, объяснив, что с их помощью удаётся удалить более >95% растворённых солей и извлечь 70–95 % воды — недостижимый показатель для традиционной нейтрализации.
«Нанофильтрация может быть самостоятельной ступенью или предочисткой перед обратным осмосом», — уточнил эксперт.
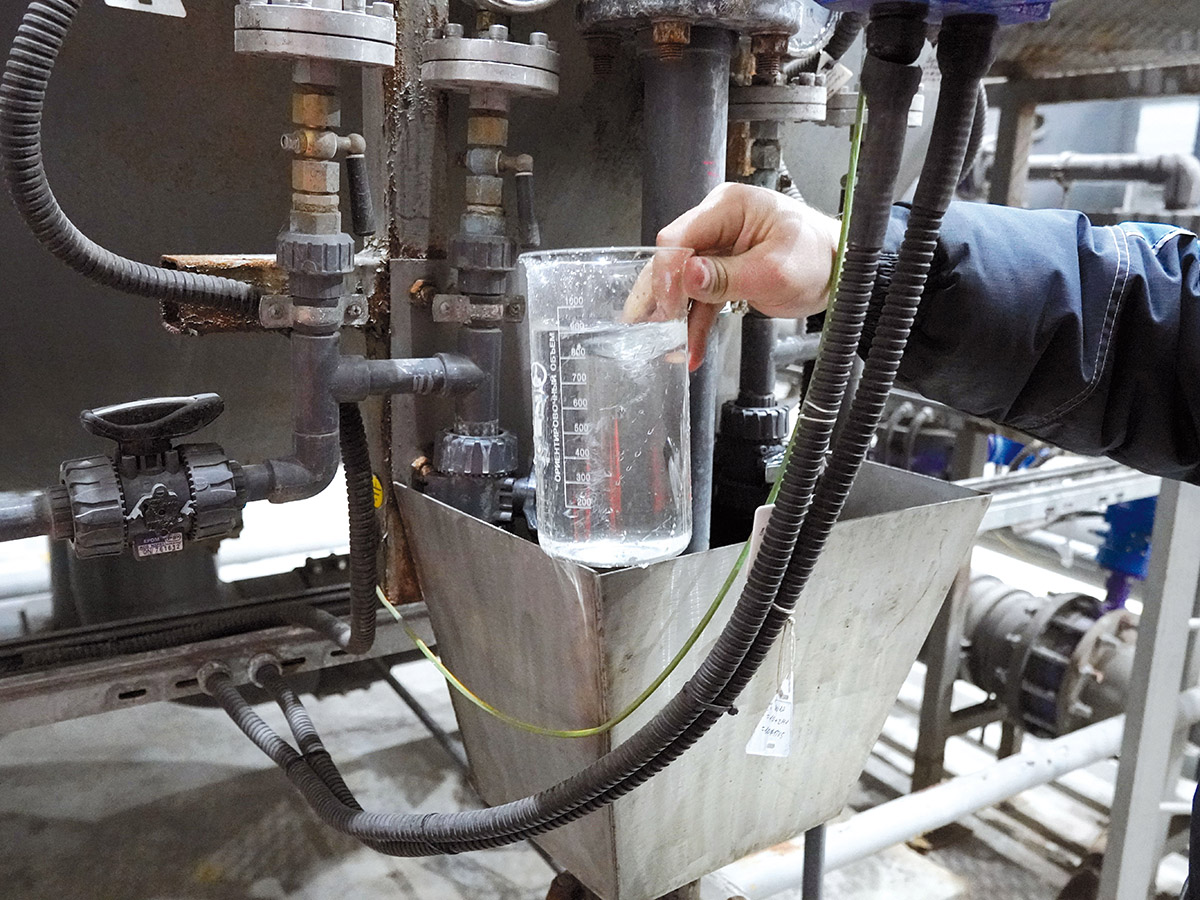
В то же время Юрий Галкин говорит, что всё уже придумано до нас. Однако если провести предварительные исследования для точного подбора технологии, использовать надёжное оборудование и КИП, а также грамотно организовать привычные вроде бы процессы (реагентную обработку, отстаивание, фильтрование и так далее), то можно добиться высоких показателей. Компания разработала собственную технологию, взяв за основу физико-химические и биологические методы, и организовала изготовление основного технологическое оборудования.
Сегодня его уже внедрил один из недропользователей, чей объект находится на севере Свердловской области.э Здесь добывают медно-цинковую руду — ту самую, которая требует особого подхода к очистке карьерных и подотвальных вод.
Каким образом предприятие может усовершенствовать действующую водношламовую схему? Мы попросили наших экспертов дать рекомендации, полагаясь на свой опыт реализации проектов. Удивительно, но эти советы оказались очень похожими.
Юрий Галкин отметил, что первым этапом должен стать аудит: стоит организовать ежемесячный анализ исходных стоков, определиться с расходом каждого потока и оценить перспективы на ближайшие 10-15 лет и составить схему водно-материального баланса. Дальше имеет смысл посмотреть, реально ли сократить объём стоков или использовать эту воду в техпроцессах. Ну а о том, что внедрению какой-либо технологии должны предшествовать лабораторные и опытно-промышленные испытания, мы уже писали выше.
О последнем пункте говорят и другие специалисты. Андрей Слободян, например, отметил, что средства, вложенные на этом этапе, обязательно окупятся в будущем: во-первых, снизятся капзатраты, а во-вторых, через несколько лет не понадобится модернизировать систему.
Виктор Сергеев, кстати, обратил внимание именно на ОПИ «в полях», отметив, что не стоит верить вендорам на слово: мы начали с того, что стоки каждого предприятия уникальны, и система, которая хорошо работает в чистой лаборатории, не всегда покажет себя столь же эффективной на действующем ГОКе. Артём Бегунов говорит, что не стоит даже масштабировать действующую систему без предварительных испытаний.
Г-н Сергеев также рекомендует просчитывать эксплуатационные расходы именно на этапе ТЭО, когда идёт выбор технологических решений. Может оказаться так, что, скажем, дешёвая в приобретении станция по очистке известью и традиционной коагуляцией в процессе эксплуатации потребует допзатрат на реагенты, вывоз шлама и, между прочим, штрафы за НВОС, и всё это «съест» прибыль проекта.
К слову, площадки под обезвоживание и хранение шлама имеет смысл планировать с запасом, отмечает эксперт.
Что же касается выбора исполнителя, то Юрий Галкин рекомендует сотрудничать с теми компаниями, которые готовы выполнить полный комплекс работ — от обследования до создания объекта и ввода в эксплуатацию, что обеспечит её ответственность и наилучшие результаты. При этом Андрей Слободян подчёркивает значимость совместной работы: чем больше информации поставщик оборудования или технологии получит на старте и в виде обратной связи, тем более эффективное решение он сможет предложить.
Отдельно специалисты обратили внимание на то, что сегодня происходит смена самой парадигмы и подходов к водоочистке. Если прежде это была «грязная вода, которую нужно очистить до ПДК, чтобы избавиться о неё», то сегодня это уже ресурс, который можно вернуть в технологический цикл.
«Улучшение систем водоочистки в горной промышленности требует перехода от реактивной модели «очистить и сбросить» к проактивной модели интегрированного управления водными ресурсами. Успех достигается не за счёт покупки самого дорогого оборудования, а за счёт грамотного инжиниринга, сегрегации потоков и цифрового контроля», — добавляет Артём Бегунов.
Кстати, если водно-шламовая схема на предприятии замкнутая, то в ряде случаев стоки уже не нужно «чистить до идеала», отмечает Виктор Сергеев. Это для сброса в реку нужно добиться невероятно высоких показателей, а вот для флотации, окомкования, пылеподавления это уже необязательно. Это значит, что от дорогого этапа финишной очистки в этом случае можно отказаться.
Виктор Сергеев, технический директор ООО «НПП „Полихим”»
«Наш опыт показывает, что правильно подобранные сорбирующие материалы в связке с механической очисткой часто надёжнее и экономичнее в эксплуатации, чем сложные многоступенчатые физико-химические реакторы. Особенно это справедливо для предприятий, работающих в суровых климатических условиях.
Так, на одном из таких ГОКов традиционная реагентная коагуляция перестала справляться: при температуре стоков ниже +15 °C большинство коагулянтов теряли эффективность, а объёмы шлама становились критическими. Мы внедрили модульные установки сорбционной доочистки на базе модифицированных алюмосиликатных материалов и азотсодержащих активированных углей.
Это позволило стабильно удалять взвешенные вещества, нефтепродукты и металлы (марганец, цинк, железо) ХПК, БПК до нормативов ПДК для рыбохозяйственных водоёмов. Важный практический плюс: оборудование компактно, не требует высокой квалификации персонала и может быть передислоцировано по мере изменения горных работ.
На другом ГОКе мы создали систему оборотного водоснабжения. Была реализована многоступенчатая схема: механическая очистка и усреднение, первичная реагентная обработка для осаждения основной массы загрязнений, а затем финишная «полировка» в напорных фильтрах с селективной сорбционной загрузкой и последующим УФ-обеззараживанием. В итоге вода стабильно соответствует жёстким нормативам и возвращается в технологический цикл. За счёт этого предприятие сократило забор свежей воды и снизить нагрузку на внешние объекты».
Леонид Переяслов, руководитель проектов ООО «Дивитекс»
«Современные системы очистки сточных вод основываются на технологических решениях, строящиеся на передовом оборудовании. Доступным оно стало в конце XX века в связи с развитием материаловедения. Значительную роль играет возможность интеграции элементов очистных сооружений непосредственно в технологический процесс производства, добычи и обогащения полезных ископаемых.
При этом для улучшения систем очистки прежде всего требуется собрать и проанализировать накопленный опыт эксплуатации очистных сооружений, оценить их состояние и выявить объекты, состояние которых может быть оценено как «закритическое»».
Евгений Максимов, директор по развитию ООО «УралАктив»
«Можно говорить о том, что существует некоторая традиционная схема очистки промышленных вод. Система почти всегда дополняется индивидуальными элементами, поскольку состав стоков сильно различается в зависимости от типа месторождения и технологии добычи.
К таким специфическим моментам относятся, например, реагенты и их дозы; узел деструкции цианидов и его тип; сорбционная доочистка и её вид; использование мембранных технологий (RO, NF), ионного обмена, электродиализа; тип отстойников (радиальные, тонкослойные) или флотаторов; способ обезвоживания и утилизации осадка, системы автоматизации.
Это связано с составом стока (кислотностью, наличием металлов, цианидов, флотационных реагентов, нефтепродуктов, азота, солей), требуемой глубиной очистки (нормативы ПДК для рыбохозяйственных или общесанитарных водоёмов), объёмом стока, климатом, доступной площадью и экономикой.
Стоит обратить особое внимание на автоматизацию системы управления технологическим процессом и организовать контроль качества на всех этапах очистки, включая промежуточные. Также важно обеспечить грамотный подбор реагентов и настройку их автоматического дозирования — это существенно повысит эффективность работы очистных сооружений».
Азат Закиров, канд. техн. наук, технический директор ООО «Флотент Кемикалс Рус»
«Чтобы добиться высоких показателей очистки воды и «держать руку на пульсе» технологий, я советую специалистам действующих ГОКов почаще проводить тестирование новых реагентов для выявления лучших образов. Поэтому для предприятия важно наличие собственный лаборатории с необходимым оборудованием.
При этом очень важно закупать не самые дешёвые решения, а именно те, которые показали лучшие результаты на испытаниях. Большое значение имеет квалификация персонала, поэтому хорошо, если в штате будет специалист-технолог очистки сточных вод, а не человек, который совмещает эту работу с какой-то иной.
Существенный эффект дают современные системы автоматизации — в нашем случае это станция приготовления флокулянтов, а также системы для самих очистных сооружений. Что же касается самого оборудования, то, чтобы оно не подводило, нужно заранее проводить техобслуживание, следить за сроком службы и иметь в запасе резервные системы на случай, если что-то выйдет из строя».
Андрей Слободян, ведущий специалист направления водоподготовки ООО «Кетон»
«Я назову две причины, по которым система водоочистки может показать себя как неэффективная: это неверный подбор технологии и ошибки при эксплуатации. Обычно это случается, когда люди с небольшим опытом работы с оборудованием или вовсе без оного пытаются исправить возникшие ошибки самостоятельно, без консультации с производителем оборудования.
Например, изменился расход сточных вод, а система была рассчитана на иные объёмы. В результате она не даёт необходимых результатов. Однако для специалистов это абсолютно понятная ситуация и решаемая проблема».
Артём Бегунов, генеральный директор ООО «АкваТех»
«Не так давно наша компания завершила проект для морского порта, где идёт перевалка угля. Заказчику нужно было не только очистить промливневые стоки для сброса в акваторию (для этого они должны соответствовать требованиям Росрыболовсства), но и превратить осадок в товарную продукцию. Мы провели предварительные лабораторные исследования, подобрали оборудование, то есть проект был реализован под ключ».
Юрий Галкин, директор ООО Научно-проектная фирма «ЭКО-ПРОЕКТ», д-р техн. наук
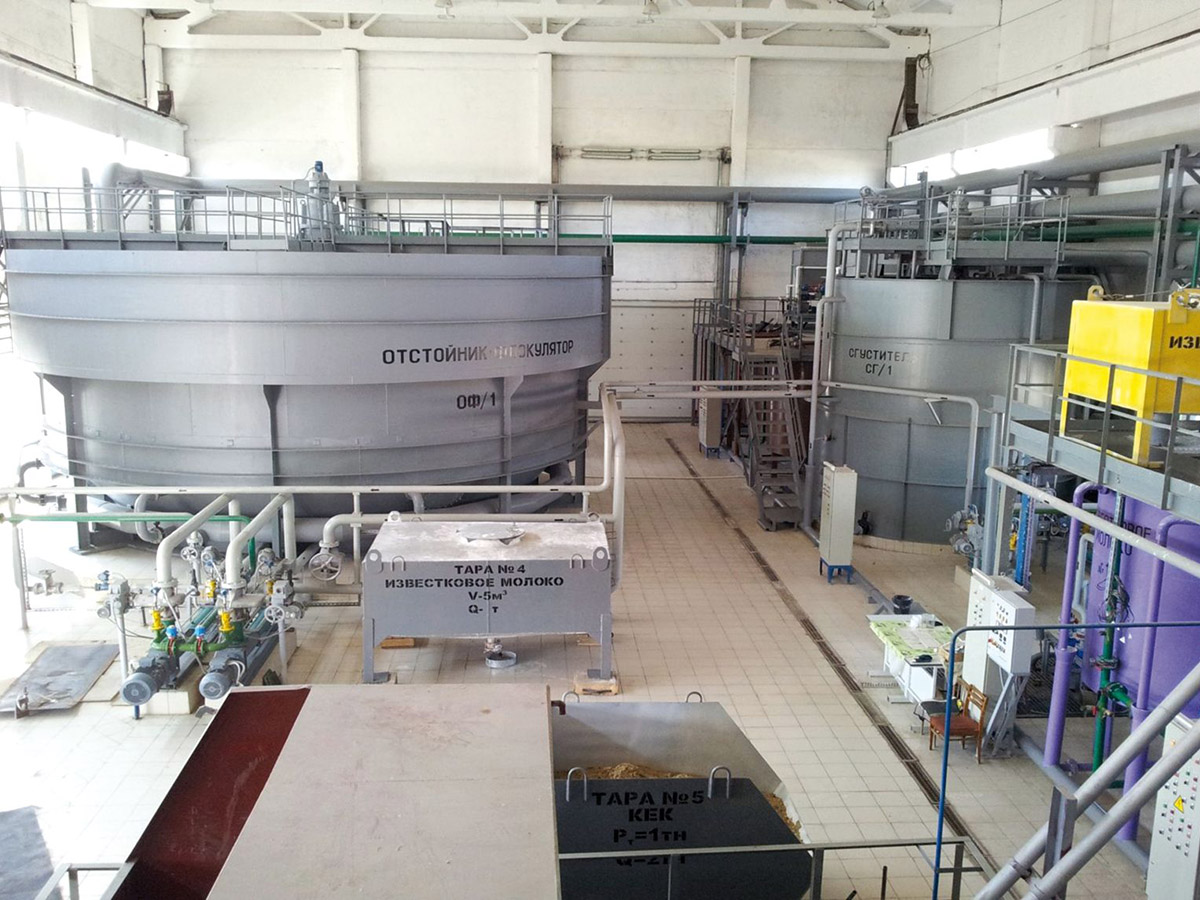
«Наша компания разработала технологию очистки кислых сточных вод месторождений сульфидных руд тяжёлых металлов, основанную на сочетании физико-химического и биологического методов. Процесс осуществляется в две стадии.
Первая предполагает реагентную обработку (известковое молоко + рециркулируемый осадок + флокулянт) в каскаде механических смесителей с аэрацией воздухом, последующее флокуляционное перемешиванием и тонкослойное отстаивание.
За счёт правильно организованных процессов, а также использования высокоэффективного оборудования удаётся обеспечить глубокую очистку стоков от взвешенных веществ, тяжёлых металлов, железа и нефтепродуктов. Также происходит частичное удаление сульфатов (в виде гипса до уровня его растворимости в конкретных условиях) и аммонийного азота за счёт отдувки в щелочной среде.
На второй стадии для доочистки осветлённой воды предусмотрен биологический метод, реализуемый в биопрудах специальной конструкции. Они моделируют процессы естественного самоочищения, протекающие в болотах. Здесь находятся высшие водные растения, которые способны удалять из воды загрязняющие вещества: биогенные элементы, тяжёлые металлы, сульфаты, а также уменьшать её загрязнённость органическими веществами. Всё это позволяет использовать их в практике очистки сточных вод, как в России, так и во всём мире».
Текст: Кира Истратова





Спасибо!
Теперь редакторы в курсе.